环氧化板式反应器装配图
发布时间:2020-08-10 13:32
-
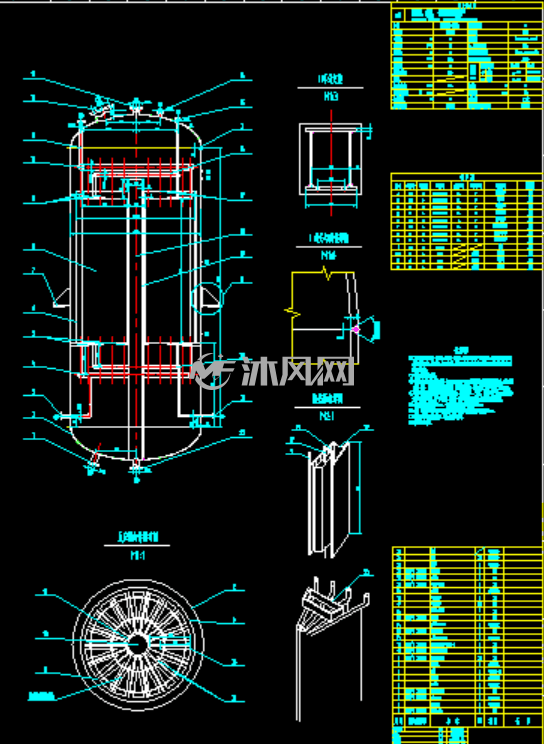
(1/4)
反应器 装配图
-
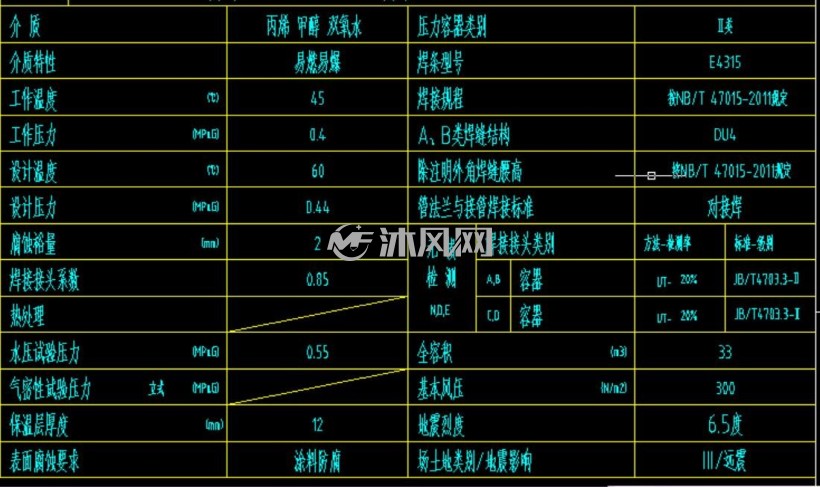
(2/4)
反应器 设计数据表
-
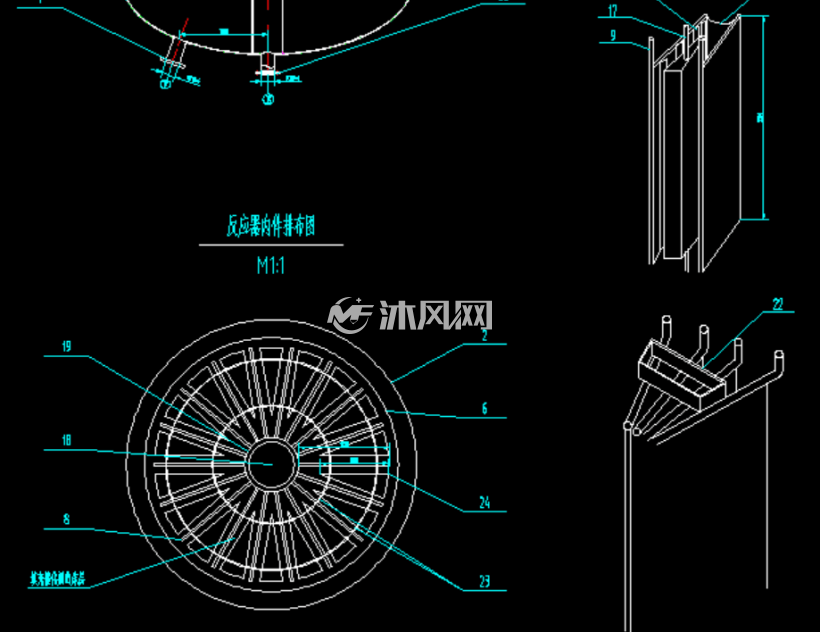
(3/4)
反应器内件
-
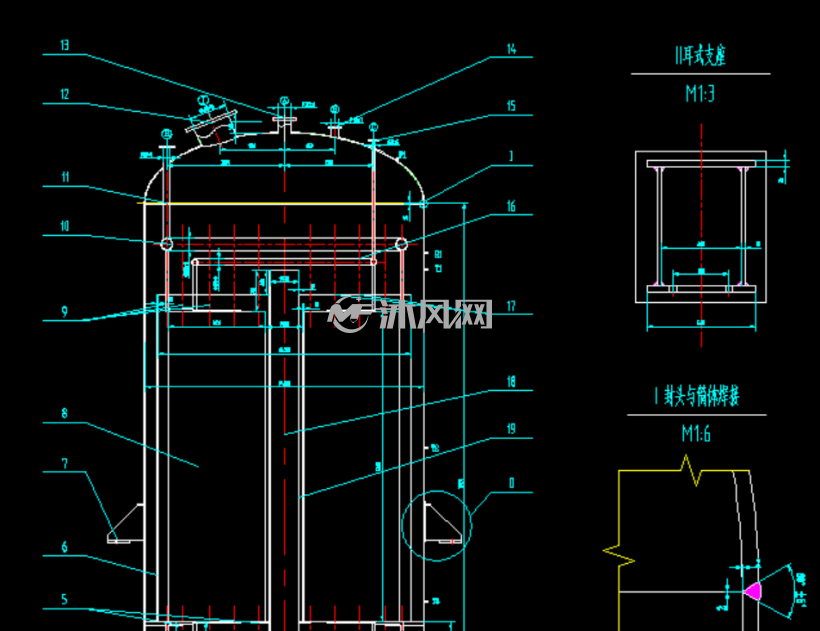
(4/4)
反应器 细节

环氧化板式反应器装配图描述
(1)本设备按GB150.1-150.4-2010《钢制压力容器》和HG/T20584-2011《钢制压力容器制造技术要求》进行制造,实验和验收,并接受国家质量技术监督局颁发《压力容器安全技术监察 规程》的监督。
(2)焊接采用焊条电弧焊。
(3)焊接接头形式及尺寸除注明外,按HG20593-1998《钢制压力容器结构设计规定》,所有搭接焊缝,带补 强圈的焊缝均为连续焊缝,且按薄板的厚度,焊缝透视长度不少于总长度的10%。
(4)容器的A类和B类焊缝应进行无损探伤检查,探伤长度应>=20%,且不小于250mm,射线探伤或超声波探伤应符合JB/T4730-2005《承压设备无损检测标准》规定中II级为合格。
(5)筒体直接允许误差为23mm,筒体安装垂直高度允许误差为20mm.
(6)裙座(或支座)螺栓孔中心圆直径允许误差以及相邻两孔弦长允许误差2mm。
(7)设备制造完毕后彻底除锈后,涂红丹防锈漆两遍。
(8)管口方位见本图。
环氧化板式反应器装配图附件
环氧化板式反应器装配图相关图纸


 lilililiaaa
2021-05-20

 冷死北极熊
2020-10-30

 阿不信
2020-08-05


 baiyun888
2015-12-05


 设计建模及出图
2020-11-16


